Artykuł sponsorowany
Dlaczego detale po CNC i spawaniu wymagają innego przygotowania przed powlekaniem proszkowym
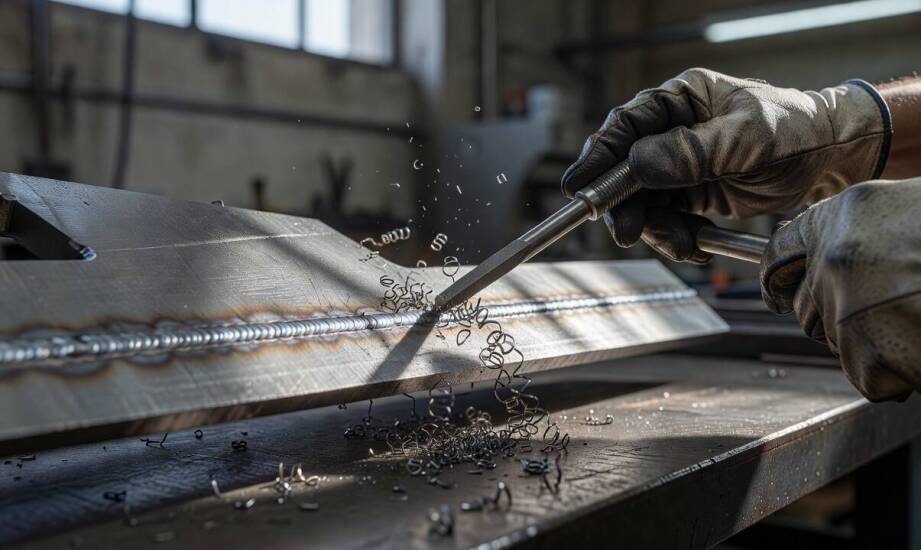
Nawet najbardziej precyzyjnie wykonany detal po obróbce skrawaniem lub spawaniu może bardzo szybko utracić trwałość nałożonej później powłoki, jeśli jego powierzchnia nie przejdzie rygorystycznego przygotowania. Zanieczyszczenia chemiczne oraz nierówności fizyczne pozostawione po wcześniejszych etapach formowania skutecznie uniemożliwiają właściwą adhezję lakieru. W rezultacie prowadzi to do przedwczesnego uszkodzenia warstwy ochronnej i szybkiego rozwoju korozji podpowłokowej. Samo nałożenie polimeru stanowi jedynie ułamek całego procesu technologicznego, w którym to właśnie staranne wyczyszczenie i wygładzenie metalu decyduje o jego ostatecznej żywotności w trudnych warunkach.
Wpływ metod obróbki na stan powierzchni detalu
Procesy takie jak frezowanie i toczenie CNC zawsze pozostawiają na powierzchni detali mikroskopijne rowki oraz trudne do usunięcia resztki chłodziwa czy olejów smarnych używanych w pracy maszyn. Te substancje działają jak niewidzialny izolator, który bezpośrednio blokuje kontakt proszku polimerowego z czystym metalem. Z kolei cięcie laserowe blach tworzy specyficzną strefę wpływu ciepła, często pokrytą drobnymi zadziorami oraz cienką warstwą nagromadzonych tlenków. Zjawisko to staje się szczególnie widoczne przy wykorzystaniu tlenu jako gazu wspomagającego cięcie. Dodatkowo spawanie metodami MIG/MAG czy TIG wprowadza na powierzchnię twarde odpryski, silnie przywierającą zgorzelinę spawalniczą oraz mikroporowatości w obrębie samego lica spoiny. Wszystkie te defekty drastycznie pogarszają przyczepność, ponieważ naelektryzowana w pistolecie farba nie potrafi równomiernie przylegać do podłoża o nieregularnej, chropowatej strukturze.
Odtłuszczanie, usuwanie zgorzeliny oraz wyrównywanie ostrych krawędzi stanowią zupełnie oddzielne etapy procesu technologicznego. Prawidłowo przeprowadzone mycie eliminuje powłoki olejowe za pomocą dedykowanych kąpieli alkalicznych lub rozpuszczalników, co otwiera drogę do dalszych prac. Likwidacja zgorzeliny wymaga precyzyjnej obróbki mechanicznej, strumieniowo-ściernej lub chemicznej, aby całkowicie pozbyć się tlenków żelaza oraz potencjalnych ognisk rdzy. Bardzo istotnym krokiem pozostaje także zaokrąglanie ostrych naroży elementów z blachy. Fizyka elektrostatycznego nakładania farby sprawia, że na ostrych krawędziach powłoka staje się niebezpiecznie cienka, dlatego ich mechaniczne stępienie zapobiega późniejszym odpryskom i uszkodzeniom na rantach. Próby łączenia tych wszystkich czynności w jedną szybką operację czyszczącą zazwyczaj prowadzą do niedokładności.
Specyfika materiałowa a ryzyko błędów przed powlekaniem
Rodzaj obrabianego materiału w ogromnym stopniu definiuje całą ścieżkę przygotowania detalu przed wizytą w lakierni. Dobór odpowiednich metod odtłuszczania, nakładania warstw konwersyjnych oraz obróbki chemicznej zależy bezpośrednio od konkretnego gatunku metalu, a także wybranego systemu powłokowego. Choć stal węglową często zabezpiecza się poprzez fosforanowanie w celu zwiększenia odporności korozyjnej, a przy aluminium powszechnie stosuje się trawienie naturalnych tlenków, ostateczna technologia mycia dopasowuje się do surowych wymagań danego projektu. Ogromny wpływ na przebieg prac ma również sama geometria elementu. Konstrukcje o bardzo skomplikowanych kształtach, posiadające głębokie zagłębienia czy profile zamknięte, wymuszają zastosowanie dokładnego odtłuszczania natryskowego pod wysokim ciśnieniem.
Kompleksowe podejście do produkcji sprawia, że finalne pokrycie detalu stanowi logiczne zwieńczenie całego łańcucha wcześniejszej obróbki. W zakładzie Instal Chemik precyzyjne frezowanie, wycinanie laserowe i spawanie stanowią punkt wyjścia do dalszych prac wykończeniowych. Odpowiednio wdrożone usługi malowania proszkowego wymagają bowiem ścisłej kontroli każdego z tych początkowych etapów kształtowania materiału.
Typowe błędy popełniane na etapie przygotowawczym obejmują przede wszystkim niepełne odtłuszczenie trudno dostępnych miejsc, pozostawienie fragmentów zgorzeliny po spawaniu oraz zignorowanie ostrych krawędzi. Takie zaniedbania skutkują odspajaniem się powłoki lakierniczej, widocznymi różnicami w grubości utwardzonej warstwy polimeru oraz błyskawicznym uszkodzeniem narożników już podczas pierwszego cyklu normalnej eksploatacji. Niewłaściwie dobrane parametry obróbki strumieniowo-ściernej lub pominięcie etapu pasywacji przy wrażliwych stopach prowadzą natomiast do powstawania pęcherzy osmotycznych i głębokiej korozji podpowłokowej.
Ostateczna trwałość powłoki ochronnej wynika bezpośrednio z bezbłędnego dopasowania przygotowania powierzchni, samej aplikacji farby oraz parametrów wygrzewania w piecu do konkretnego materiału i geometrii detalu. Pominięcie choćby jednego kroku w procesie oczyszczania niweczy wysoką precyzję wcześniejszej obróbki maszynowej. Tylko pełna kontrola nad fizycznym i chemicznym stanem metalu przed jego zelektryzowaniem i napyleniem gwarantuje utrzymanie warstwy ochronnej. Właściwe procesy technologiczne zapewniają gotowym elementom maksymalną odporność na uszkodzenia mechaniczne, agresywną chemię oraz trudne warunki atmosferyczne przez wiele lat intensywnego użytkowania.
Kategorie artykułów
Polecane artykuły

Kiedy całoroczny park z salą zabaw i trasami linowymi najlepiej pasuje do rodzin i grup
Rodziny z dziećmi w wieku od przedszkolaków po uczniów podstawówki często napotykają problem przy planowaniu wspólnych wyjść. Trudność potęguje zmienna pogoda, która potrafi zepsuć starannie przygotowany harmonogram. Intensywny deszcz zmusza do rezygnacji z aktywności na świeżym powietrzu, a upał sz

Po pierwszej konsultacji u psychologa dla dorosłych — jakie ścieżki wsparcia mogą się otworzyć
Dorosła osoba po pierwszej wizycie w gabinecie psychologicznym często odczuwa niepewność co do dalszych kroków. Przekroczenie progu poradni to dopiero wstęp do dłuższej współpracy. Pojedyncza rozmowa budzi uzasadnione pytania o to, czy jedno krótkie spotkanie wystarczy do pełnego zrozumienia istoty